
精细化工的批次差异,很多不是反应没控好,而是投料没投准。配方切换频繁、单批投料量小、助剂比例精细,任何一个组分偏了百分之几,整批产品的分子量分布、色度、粘度都会跟着变。把多组分配比的计量环节理顺,比反复调工艺参数更有效。
一、批次不一致,先查计量
同一配方、同一反应釜,两批产品指标差出一截,现场通常先怀疑原料和温度。但在排查顺序里,计量应该排在更前面,原因很实际:原料有批次检验报告,温度有 DCS 曲线,唯独投料量常常只有一个“大概”。
投料量的误差来源有四个:表本身精度不够、量程选得太大导致低负荷段不准、投料结束时阀门关断与累计不同步、换配方后没有重新校零。这四条里,只有第一条与仪表选型有关,其余三条都是配置与流程问题。
还有一个更隐蔽的来源:秤重与计量并行。有些车间既用称重模块又用流量计,两套数据不一致时,操作工凭经验取一个,批次记录就失真了。正确做法是明确一个主计量源,另一套只作校验。
一个简单的自查方法:连续三批记录各组分的累计值,与配方理论值比对。如果偏差方向一致,是系统性偏差,多半在表或系数;如果偏差方向随机,是操作与阀门时序问题。这个自查不增加成本,却能把排查范围一次缩小一半,建议纳入每月的质量例会材料。
二、多组分配比的三个计量要求
第一是重复性,而不是绝对精度。批次一致性看的是“每一批都一样”,不是“每一批都绝对准”。FCC320 的重复性是 ±0.1%,FCC300 是测量误差的 1/2,这两档在小批量精细化工里都能用,关键是要稳定。
第二是量程比。一个组分可能主料 2000kg/h、清洗时只有 50kg/h,量程比不够,低负荷段就失准。FCC320 的量程比 20:1,FCC800 是 10:1(直管 5:1),选型时要按最小常用流量倒推。
量程比还有个隐性影响:分辨率。20:1 的表在 5% 量程处仍然可用,10:1 的表在同样位置已经接近下限。精细化工的助剂投加常落在 5%~15% 量程段,这一段的稳定性比额定点更能决定成败。
第三是响应速度。多组分同时进料,配比靠调节阀闭环,表的响应慢半拍,配比就会过冲。科里奥利没有可动部件,响应通常在秒级,配合 1~3 秒的阻尼设置,能跟上大多数反应进料节奏。
阻尼的取舍要看控制回路。PID 整定得激进,阻尼要小;整定得保守,阻尼可以大一些。同一装置里不同组分用不同阻尼值并不奇怪,关键是写进台账,别让下一个人凭感觉改。
三、小口径与微量投加怎么配
助剂、催化剂、引发剂这类组分,流量常在几公斤到几十公斤每小时。这个区间用大口径表会失准,必须用小口径。
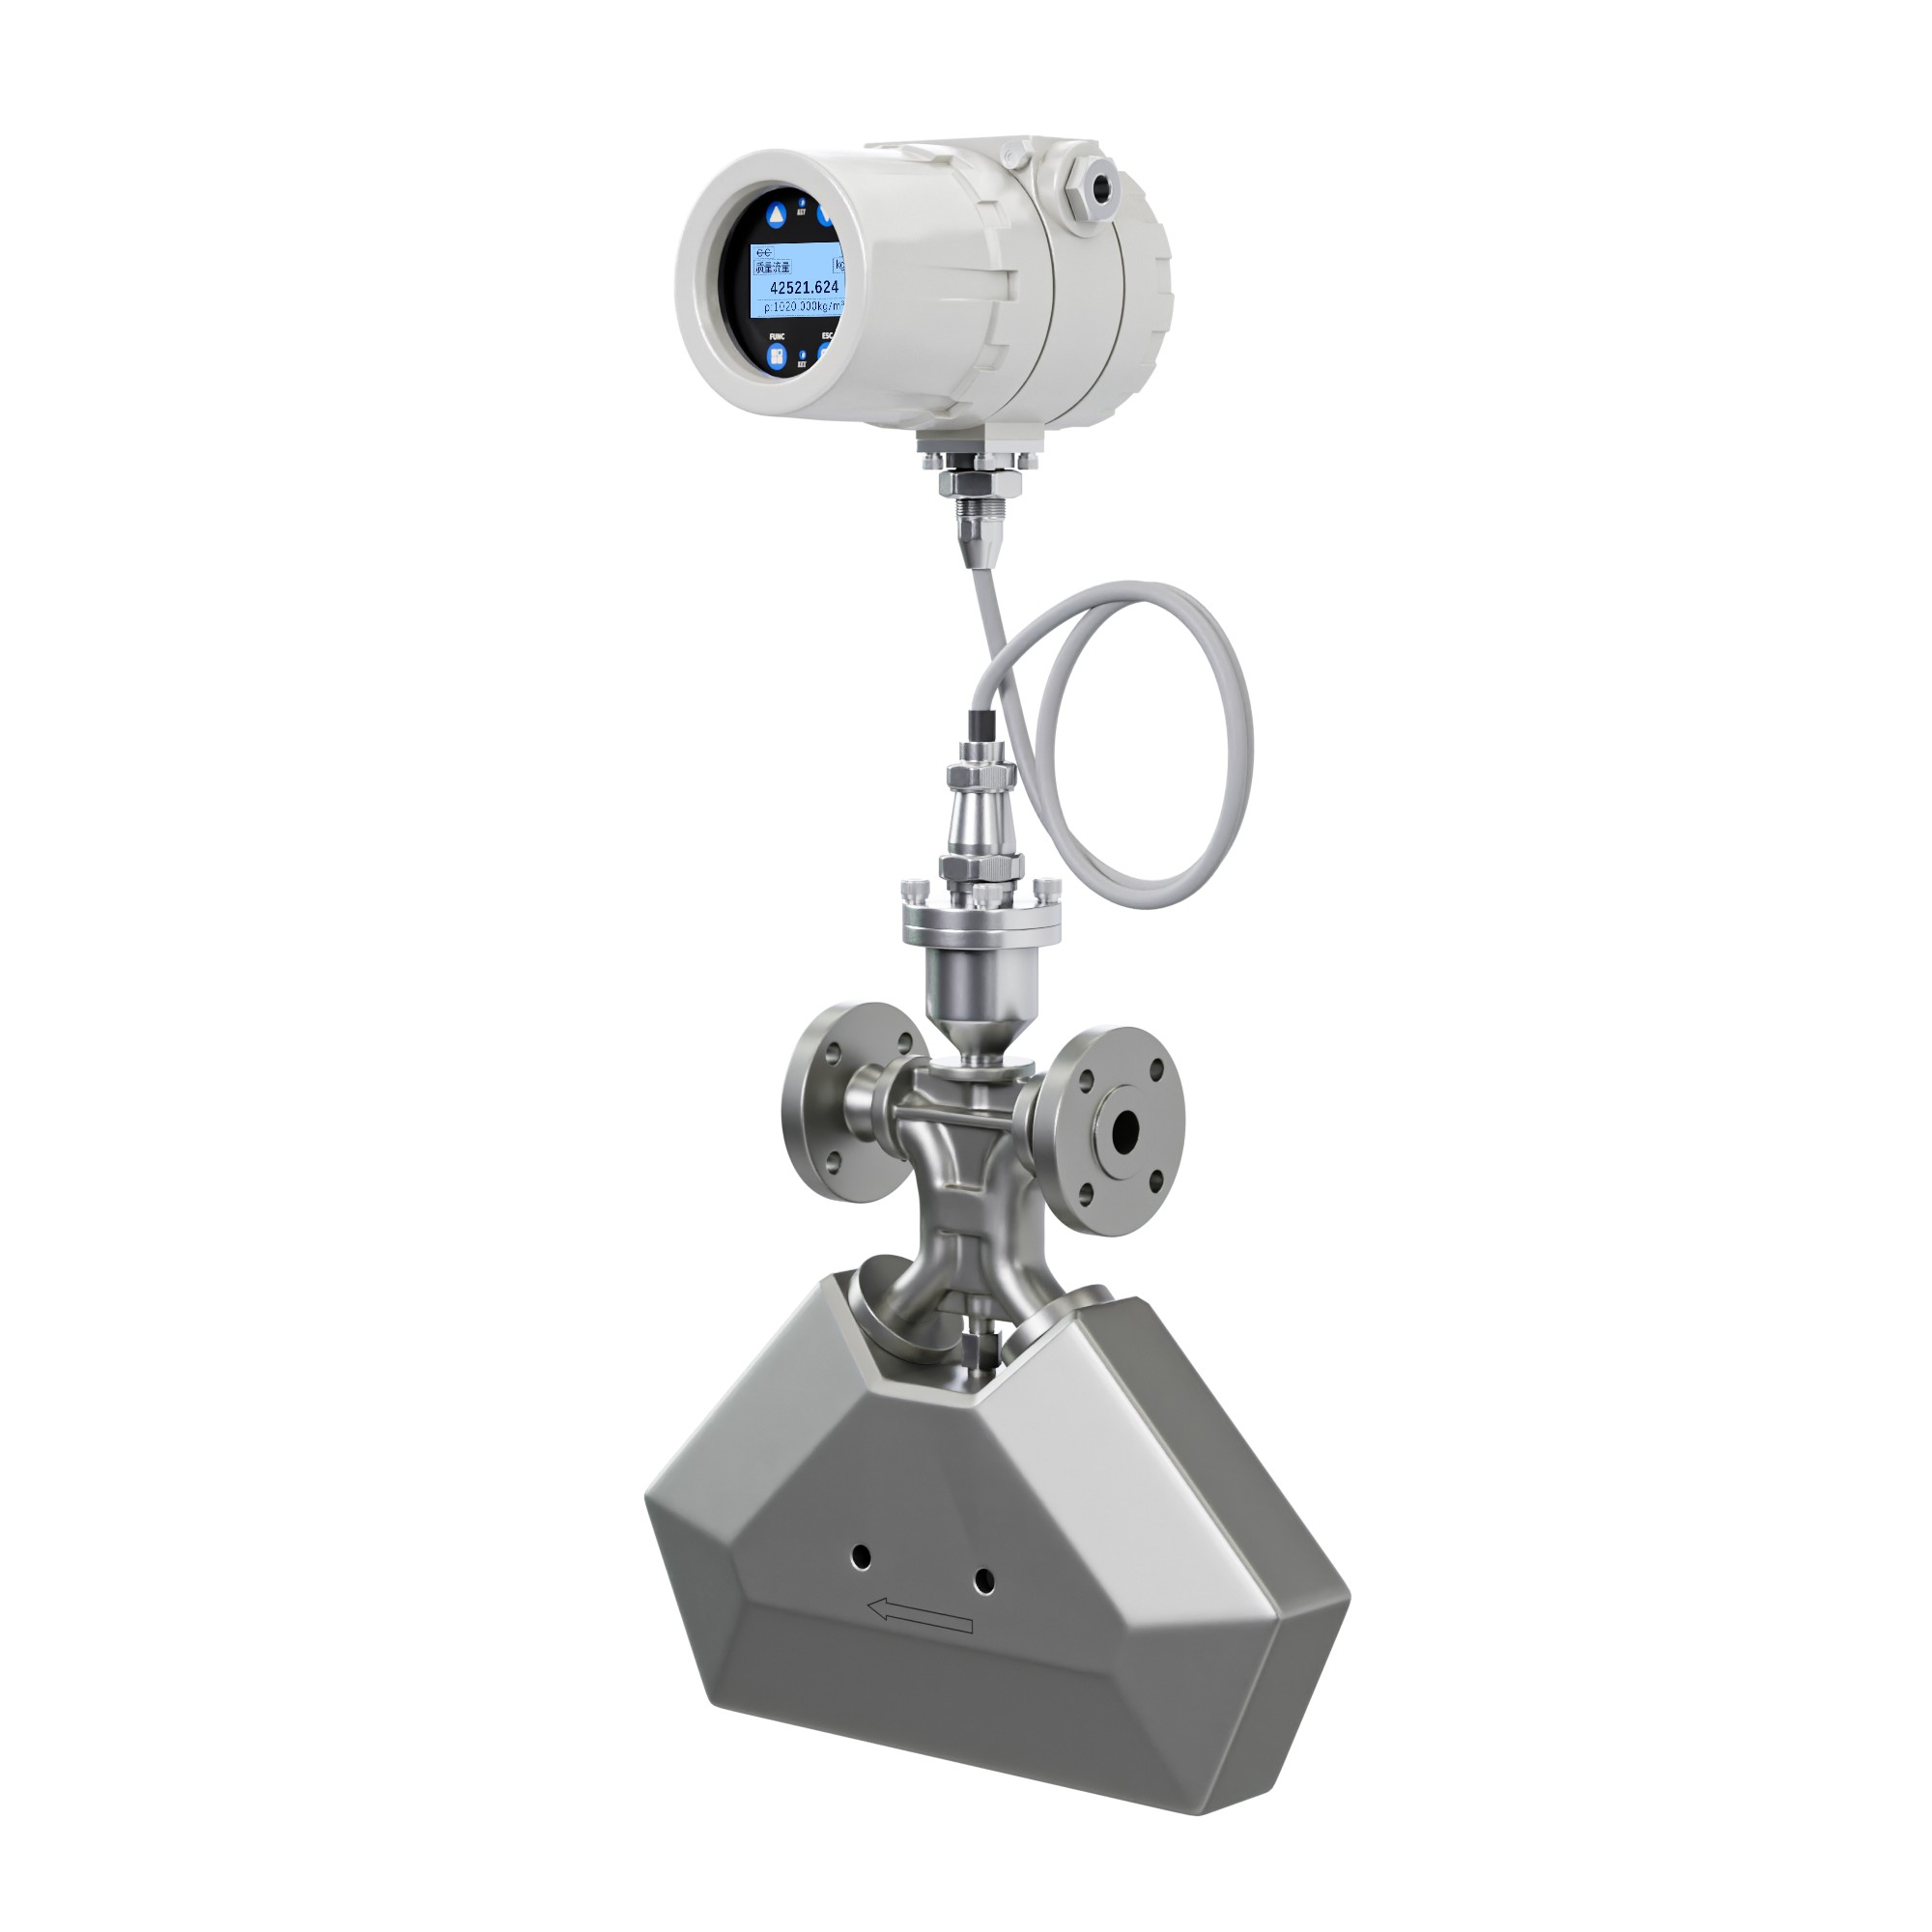
FCC300 的三角型覆盖 DN3~DN15,DN3 的流量范围是 0~9kg/h(标准段)、上限到 14.4kg/h,零点稳定性 0.0096kg/h。这个零点指标很关键:微量投加时,零点漂移 0.01kg/h,相对误差就可能到百分之几。
FCC320 最小到 DN2,流量范围 6~120kg/h,精度 0.1 级起,适合对配比要求极严的场合。选小口径还要注意压损,DN2、DN3 的流道很细,前过滤器必须装,否则一个焊渣就能堵住。
安装也有讲究。小口径传感器自重轻,但管路刚性差,投料时的水锤会把应力传到振管上,两端必须加支架。水平安装时介质应从下往上,避免气泡停在振管顶部。
组分类型 | 常用流量 | 推荐口径与系列 | 注意点 |
主料 | 500~5000kg/h | FCC320 DN25~DN50 | 量程比覆盖清洗流量 |
中间组分 | 50~500kg/h | FCC300 DN10~DN25 | 按最小流量定口径 |
助剂/催化剂 | 1~50kg/h | FCC300 三角型 DN3~DN15 | 零点稳定性优先 |
微量添加剂 | 0.5~10kg/h | FCC320 DN2~DN6 | 前置过滤,防堵塞 |
四、批量控制怎么落地
批量投料的核心是“到量即停”。科里奥利提供脉冲输出与总量累计,PLC 按脉冲当量计数,到达设定值输出关阀信号。
FCC300 的脉冲输出可以设当量,举例来说,量程上限 36000kg/h、上限频率 10kHz 时,脉冲当量约 0.001kg/脉冲,也就是每吨 1000 个脉冲。当量设得太大,累计分辨率不够;设得太小,高频时 PLC 计数跟不上。一般按“单批投料量 / 10000”来估。
关阀时序也要设。阀门从收到信号到完全关闭有 1~2 秒的滞后,这段时间物料还在流,形成过冲量。做法有两种:提前设定提前量,或者用两道阀,大口径快关、小口径精调。
过冲量可以实测:连续三批记录实际累计与设定值之差,取平均值作为提前量。介质粘度、泵压、管径变了,过冲量也会变,换配方时要重新测一次,不能一次设定长期沿用。
阻尼与小信号切除同样影响批量精度。阻尼过大会让累计滞后,切除值过高会把末段小流量切掉。FCC300 的阻尼可设 0~60 秒,切除可设 0~50% 量程,建议从低阻尼、低切除起步。
总量清零的时机也要定死。每批开始前清零,还是每班清零,两种做法的数据含义完全不同。建议按批清零,并在上位机保留清零时间戳,这样批次追溯时能对得上。
五、介质差异带来的偏差
配方不同,介质密度、粘度、温度都不同。科里奥利测质量流量,理论上不受这些影响,但有两个细节要注意。
一是温度。介质温度变化会引起测量管刚度变化,仪表内部做补偿,但超出补偿区间仍有误差。FCC320 标准型一体式 -50~125℃、分体式到 200℃,投料温度如果接近上限,建议选分体。
二是含气。部分助剂易挥发,泵入口容易析出气泡,密度读数会跳。判断方法还是看密度:正常投料时密度应当平稳,跳动说明有气。处理办法是提高背压、降低吸入口真空度,必要时改从底部进料。
粘度是第三个变量。高粘物料在管道里是活塞流,表装得太靠近弯头,测到的是局部流速,不是平均流量。这类工况建议前后各留 5D 直管段,虽然科氏本身不要求,但配比精度要求高时,流场稳定仍然是加分项。
六、切换与清洗的残留
精细化工换配方频繁,残留是最容易被忽略的误差源。上一批的高粘物料挂在管壁上,下一批开始时会慢慢溶出,前几分钟的读数看着正常,实际配比已经偏了。
处理办法有三条。其一,换批前用相容溶剂冲洗,冲洗量计入废液;其二,流量计安装在支路上,主路走旁通,冲洗时不经过表,旁通阀要有明显的开关标识;其三,直管型结构优先,弯管与死角少,残留少。FCC800 的直管型 DN8~DN50 在这种工况下比 U 型更好冲洗。
冲洗量不是越多越好。溶剂过量会把下一批的低浓度物料稀释,反而影响配比。经验做法是冲洗到出口密度接近溶剂密度即停,用密度值判断比用时间判断更准,这也是科里奥利多参数的一个附加价值。
七、数据留痕:批次档案要记什么
批次一致性做得好不好,最终要看能不能追溯。建议每批记录六项:各组分累计值、投料起止时间、介质温度、密度均值、报警记录、仪表位号与零点校准日期。
FCC300 支持 RS485 Modbus-RTU,质量流量、密度、温度、累计量都是标准寄存器,PLC 或上位机可以直接读取并按批存档。比人工抄表可靠,也比事后补记录省事。
档案字段建议再补三项:仪表量程、口径、上次标定日期。批次出问题时,这三项决定了数据能不能被采信。很多企业栽在追溯上,不是没有数据,而是数据对应的表已经换过、量程已经改过,历史数据失去可比性。
八、一个精细化工现场的配置思路
浙江睿高新材料股份有限公司属于精细化工与有机原料方向,配方切换频繁、单批投料量不大、对重复性要求高于绝对精度。主料线用 FCC320,取 20:1 量程比覆盖大小批次,±0.1% 重复性保证批次一致;助剂线用 FCC300 三角型 DN3~DN15,零点稳定性 0.0096kg/h 匹配微量投加;含固或高粘中间物料走直管型并预留清洗口;各点位共用 RS485 总线上传批次数据,替代人工抄表。
这套配置的关键不在单台表多贵,而在于每个组分都有独立、可追溯的读数。批次出问题时,能一眼看出是哪个组分偏了、偏了多少。
配置之外还有一件事:把这套逻辑写进操作规程。表是工具,规程才是让工具稳定发挥作用的东西。
九、常见问题
Q1:小批量投料,用一台大量程表行不行?
不行。常用流量落在量程 5% 以下时,相对误差会被放大,零点漂移也更明显。宁可多配一台小口径表。
Q2:为什么同一配方,两批的累计值差 2%?
先查关阀时序与过冲量,再查零点是否漂移,最后查介质温度是否变化。三项都排除,才怀疑仪表精度。
Q3:换配方需要重新标定吗?
不需要重新标定,但要重新核对量程、阻尼、切除值与脉冲当量。介质密度变化大时,建议复核一次零点。
Q4:微量投加要不要单独装过滤器?
要。DN2、DN3 的流道很细,一个焊渣就能堵。过滤器装在表前,压差报警接到 DCS,比停机疏通省事。
Q5:批次数据用模拟量还是通讯采?
建议通讯。4-20mA 只能传一个变量,批次追溯需要流量、密度、温度、累计量四个值,RS485 一次读完更实际。
Q6:小批量多品种,表要不要一台一配?
按组分配,不按批次配。同一组分即使配方变了,流量段通常不变,一台表可以覆盖多个配方。真正需要增配的是新增组分或流量段跨越一个数量级的情况。
配置定完还要试运行。连续三批按新配置投料,把每批的实际累计值与配方理论值列成对照表,偏差稳定在允许范围内再转入正常生产。这一步花两天,能省掉后面三个月的反复调整。
精细化工的配比精度,最终落在“每个组分都被独立测准、每次投料都可追溯”这两件事上。表选对了只是开头,时序、清洗、留痕做到位,批次一致性才稳得住。有具体配方和投料节奏,可以按组分逐个核配置,包括口径、量程、脉冲当量与清洗方式。

 扫一扫 关注米科


